English
 Español
 简体中文
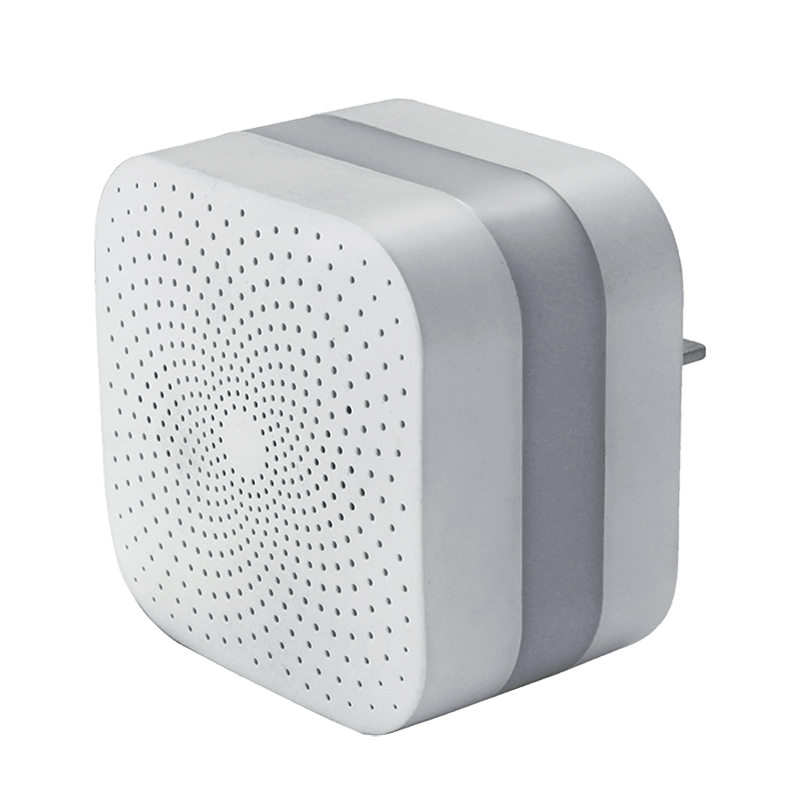
Al diseñar un molde de inyección de alarma de humo , el desafío principal es lograr un acabado superficial impecable y sin líneas de soldadura en una carcasa de seguridad crítica, manteniendo al mismo tiempo tolerancias dimensionales estrictas durante una vida útil de producción de un millón o más de ciclos. La respuesta está en tres opciones entrelazadas: la resina adecuada (ABS o ordenador personal), el acero para molde adecuado (S136) y un sistema de inyección de canal frío diseñado con precisión. Esta guía desglosa cada decisión con datos reales del proyecto del programa Sensor Alarm A 2016 de Hualong, para que los ingenieros y gerentes de adquisiciones puedan aplicar la misma lógica a sus propias decisiones. molde de plástico personalizado proyectos.
El sector de moldes para carcasas de detectores de humo exige más que herramientas básicas. Los reguladores de seguridad contra incendios en EE. UU. (UL 217), Europa (EN 14604) y más allá imponen estándares estrictos de inflamabilidad, estabilidad dimensional y resistencia al impacto que dictan directamente qué resinas califican. Mientras tanto, las marcas de consumo insisten en una apariencia de superficie de Clase A (sin marcas de hundimiento, sin líneas de flujo, sin marcas de testigos) porque la estética de las alarmas es cada vez más un factor de compra en los mercados de hogares inteligentes. Un robusto molde de la carcasa del detector de humo La estrategia debe satisfacer simultáneamente restricciones regulatorias y estéticas.
Contenido
- 1 Por qué la selección de materiales define el rendimiento de la carcasa del detector de humo
- 2 Acero S136: la elección de referencia para moldes de carcasas electrónicas
- 3 Cómo eliminar las líneas de soldadura en el moldeo por inyección de detectores de humo
- 4 Especificaciones de diseño de moldes de inyección para carcasas de detectores de humo
- 5 Estrategias de mejora de la calidad de las superficies para el moldeo por inyección de ABS
- 6 Fabricación de moldes de inyección para equipos de seguridad contra incendios: consideraciones clave
- 7 Acerca de Yuyao Hualong Moulds & Plastic Products Co., Ltd.
- 8 Preguntas frecuentes
Por qué la selección de materiales define el rendimiento de la carcasa del detector de humo
Las dos resinas dominantes para carcasa de plástico para alarma de humo producción son acrilonitrilo butadieno estireno (ABS) y policarbonato (ordenador personal), cada uno de los cuales ofrece un perfil de rendimiento distinto. El ABS se prefiere por su excelente procesabilidad, brillo superficial superior y facilidad de operaciones secundarias como soldadura ultrasónica y pintura. El PC ofrece una resistencia al impacto excepcional (aproximadamente de 10 a 15 veces mayor que el ABS) y un retardo de llama inherente, lo que lo convierte en la opción preferida cuando las clasificaciones UL 94 V-0 no son negociables sin aditivos retardantes de llama.
Muchos avanzados Molde de inyección de PC ABS Los proyectos utilizan una aleación de PC/ABS para capturar la procesabilidad del ABS y la dureza del PC en un solo material. En el programa Sensor Alarm A, ambos materiales se validaron en una configuración de 1 1 cavidad, lo que permitió una comparación consecutiva en condiciones de moldeo idénticas. En última instancia, la decisión dependió de los requisitos reglamentarios regionales específicos del mercado objetivo y de las especificaciones de acabado superficial del cliente.
| Propiedad | ABS | PC | Aleación de PC/ABS |
|---|---|---|---|
| Impacto Izod (J/m) | 200–400 | 600–900 | 400–700 |
| Temperatura de deflexión del calor (°C) | 85-100 | 130–140 | 110-125 |
| Clasificación UL 94 (grado estándar) | HB | V-0/V-2 | V-0 (grado FR) |
| Calidad del acabado superficial | Excelente | bueno | Muy bueno |
| Tasa de contracción (%) | 0,4–0,7 | 0,5–0,7 | 0,5–0,7 |
| Temperatura típica del molde (°C) | 50–70 | 80–110 | 70–90 |
El gráfico de barras horizontales de arriba ilustra los valores de resistencia al impacto del punto medio para las tres resinas principales utilizadas en carcasa de plástico para alarma de humo diseño. La PC supera al ABS en más de 2,5 veces en términos comparables, por lo que domina en aplicaciones donde una carcasa debe resistir una caída física o un golpe de instalación sin agrietarse. La aleación PC/ABS se encuentra en un punto medio práctico: los ingenieros obtienen una mejora significativa sobre el ABS estándar mientras mantienen la viscosidad del fundido y el tiempo de ciclo más cerca del territorio del ABS, lo que reduce el riesgo de relleno incompleto en secciones de paredes delgadas. Para proyectos donde tanto la apariencia como la integridad estructural son primordiales, el grado de aleación generalmente representa la opción de ingeniería más equilibrada en molde de carcasa electrónica programas.
Acero S136: la elección de referencia para moldes de carcasas electrónicas
La selección del material del núcleo del molde es tan importante como la selección de la resina. Para el proyecto Sensor Alarm A, se especificó S136, un acero inoxidable para herramientas con alto contenido de cromo (13,6% Cr) de origen sueco, tanto para los insertos del núcleo como de la cavidad. Las razones son sencillas: Molde de inyección S136 Las herramientas combinan una capacidad excepcional de pulido tipo espejo, una excelente resistencia a la corrosión proveniente del procesamiento de resinas sensibles a la humedad como la PC y una estructura completamente endurecida (generalmente 48–52 HRC) que mantiene la precisión dimensional durante la vida útil indicada del molde de un millón de ciclos.
En comparación con el P20, el acero para moldes preendurecido más común, el S136 requiere más electroerosión y tiempo de pulido, pero ofrece un nivel de calidad de superficie que el P20 simplemente no puede lograr con una dureza equivalente. por un superficie esmerilada fina Con especificaciones como las requeridas en las carcasas de los detectores de humo, el S136 garantiza que el grabado de la textura sea uniforme, denso y reproducible de una cavidad a otra. P20 es aceptable para prototipos o herramientas de tiradas cortas, pero para una molde de inyección de dispositivo de seguridad Con un requisito de un millón de disparos y expectativas de acabado Clase A, el S136 es el punto de referencia aceptado por la industria.
El gráfico de radar anterior compara el S136 y el P20 en seis dimensiones de rendimiento importantes para un vehículo de alta apariencia. molde de alarma de humo . El S136 domina en capacidad de pulido, resistencia a la corrosión y vida útil a largo plazo del molde: los tres ejes más críticos para una superficie de carcasa fina y esmerilada y una producción que apunta a un millón de disparos. P20 lidera en maquinabilidad y rentabilidad, lo que explica su prevalencia en herramientas prototipo y programas de menor volumen. Para cualquier fabricante de moldes de inyección personalizados Con la tarea de producir piezas de detectores de humo en volumen, el S136 proporciona el margen de confiabilidad que evita costosos retrabajos a mitad de producción o reemplazo de cavidades. La prima de inversión de S136 sobre P20 normalmente se amortiza dentro de los primeros 200.000 disparos mediante una reducción de las tasas de mantenimiento y desechos.
Cómo eliminar las líneas de soldadura en el moldeo por inyección de detectores de humo
Las líneas de soldadura (las costuras visibles que se forman donde dos frentes de fusión se encuentran dentro de la cavidad de un molde) son el desafío más persistente en materia de calidad de superficie en detector de moldes de inyección producción. En la carcasa de una alarma de humo, que suele ser un disco o cilindro de paredes delgadas con aberturas circulares para el acceso al sensor, las líneas de soldadura son casi inevitables a menos que la ubicación de la compuerta, la temperatura de fusión y la velocidad de inyección estén diseñadas para empujarlas hacia superficies ocultas. La especificación Sensor Alarm A requería cero líneas de soldadura visibles en cualquier cara exterior, un objetivo exigente que requería una optimización sistemática de la puerta.
- Ingeniería de colocación de puertas: Ubique las compuertas de modo que los frentes de fusión converjan en zonas no visibles, generalmente la red de nervaduras internas o el área del saliente de montaje en la cara posterior de una carcasa.
- Optimización de la temperatura de fusión: Una temperatura de fusión más alta reduce la viscosidad de la masa fundida y extiende la longitud del flujo, lo que permite que los frentes se fusionen con un mayor entrelazamiento molecular y una línea visible más débil. Para ABS, el procesamiento a 230-250 °C en lugar del mínimo de 210 °C reduce visiblemente la gravedad de la línea de soldadura.
- Perfil de velocidad de inyección: Una inyección inicial rápida seguida de una etapa de empaquetamiento controlada permite que el frente de fusión barra las obstrucciones (como orificios o pasadores de núcleo) antes de disminuir la velocidad para minimizar la formación de chorros y marcas de flujo.
- Aumento de temperatura del molde: El aumento de la temperatura de la superficie del molde, particularmente en la cavidad S136, mantiene el fluido fundido por más tiempo en la zona de soldadura, lo que permite una mayor difusión molecular a través de la línea de tejido.
- Ventilaciones de desbordamiento (pozos de desbordamiento): Agregar un pequeño canal de desbordamiento estratégicamente ubicado en la ubicación prevista de la línea de soldadura aleja la masa fundida fría de bajo peso molecular en la parte frontal de la superficie de la pieza, reubicando cualquier testigo restante en una pestaña recortada.
- Simulación de flujo de molde antes de T1: La ejecución de Moldflow o software CAE equivalente antes de cortar acero predice la ubicación de la línea de soldadura con una precisión de ±2 mm, lo que permite el reposicionamiento de la puerta sin costo alguno.
En el proyecto Sensor Alarm A, una combinación de posicionamiento de la subcompuerta de la cara trasera, temperatura de fusión establecida en la ventana de procesamiento de ABS superior y una temperatura de la superficie del molde de 65 °C (en comparación con los 50 °C estándar) eliminó todas las líneas de soldadura visibles en el exterior de ambos componentes de la carcasa en las primeras tres tomas de prueba. Este resultado validó la fabricación de moldes de inyección enfoque para programas posteriores de productos de seguridad contra incendios.
El gráfico de líneas demuestra una clara relación inversa entre la temperatura de la superficie del molde y la visibilidad de la línea de soldadura en el moldeo por inyección de ABS. A una temperatura del molde de 40 °C, la puntuación de gravedad de la línea de soldadura alcanza 7,5 sobre 8 (efectivamente visible en cualquier superficie de la pieza), mientras que al aumentar la temperatura a 80 °C la puntuación se sitúa por debajo de 1, acercándose a un nivel imperceptible. Estos datos respaldan la decisión del programa Sensor Alarm A de operar a 65 °C, un punto de ajuste práctico que equilibra la supresión de la línea de soldadura con el tiempo del ciclo (temperaturas más altas del molde prolongan el tiempo de enfriamiento). Para carcasa de plástico para alarma de humo En programas con estrictos requisitos de apariencia, apuntar a una temperatura del molde de al menos 60 °C es una palanca de proceso de bajo riesgo y alto impacto cuya implementación no cuesta nada una vez que la herramienta está diseñada correctamente.
Especificaciones de diseño de moldes de inyección para carcasas de detectores de humo
Un bien estructurado molde de la carcasa del detector de humo El diseño integra la disposición de la cavidad, el sistema de canales, el circuito de refrigeración y el tratamiento de la superficie en un sistema de ingeniería coherente. A continuación se encuentran las especificaciones validadas del programa Sensor Alarm A, que pueden servir como plantilla de referencia para similares. molde de inyección de equipos de seguridad contra incendios proyectos.
Ventajas del sistema de canal frío para moldes de alojamiento
El molde Sensor Alarm A utiliza un sistema de inyección de canal frío. Mientras que los sistemas de canal caliente ofrecen ahorros de material y tiempos de ciclo más cortos para piezas de gran volumen, los canales fríos brindan un control de proceso superior para carcasas de apariencia crítica. La ubicación y la geometría de la compuerta son totalmente ajustables entre pruebas: una capacidad crítica cuando la eliminación de líneas de soldadura requiere el reposicionamiento de la compuerta. Los canales fríos también eliminan el riesgo de degradación del material dentro de un colector calentado, lo cual es particularmente importante para los grados de PC y ABS retardantes de llama que son sensibles a la degradación del tiempo de residencia.
Configuración de cavidades: diseños de 1, 1 y 2 cavidades
La configuración de 1 1 cavidad significa que dos geometrías de piezas diferentes (normalmente la cubierta superior y la base inferior de una carcasa de alarma de humo) están alojadas en la misma base del molde, cada una en una única cavidad. Este enfoque minimiza la inversión en herramientas y al mismo tiempo permite la producción de pares emparejados desde un solo ciclo de máquina, lo que garantiza una trazabilidad uniforme de los lotes de color y de material. El diseño de 2 cavidades (dos cavidades idénticas de la misma pieza) duplica la producción del componente de mayor volumen sin requerir una segunda base de molde. Fabricantes de moldes de plástico personalizados. Comúnmente recomendamos esta estrategia híbrida para programas de dispositivos de seguridad donde las dos mitades de la carcasa tienen proporciones de producción muy diferentes.
El gráfico de columnas anterior muestra cómo el recuento de cavidades escala directamente la producción diaria durante un ciclo de 30 segundos con un tiempo de actividad de la máquina del 90 % en un turno de 8 horas. Pasar de una configuración de una sola cavidad a una configuración de 1 1 duplica el rendimiento sin ningún aumento en el tiempo del ciclo, ya que ambas partes se expulsan simultáneamente. La configuración de 2 cavidades, que produce dos piezas idénticas por disparo, produce una elevación adicional del 50%, lo que la convierte en el diseño preferido para la carcasa de mayor demanda en el programa Sensor Alarm A. Para equipos de ingeniería que evalúan Soluciones de moldeo por inyección personalizadas para dispositivos domésticos inteligentes. , estos datos subrayan por qué el diseño de la cavidad es tanto una decisión comercial como técnica: la inversión en herramientas en una segunda cavidad generalmente se recupera dentro de dos a cuatro semanas de producción en volúmenes modestos.
Especificaciones de tratamiento de superficie y base del molde
- Material de encofrado: Acero de calibre 50 (equivalente al acero al carbono AISI 1050): una opción robusta y rentable para las placas base del molde que llevan los insertos S136.
- Tratamiento superficial: Acabado esmerilado fino (equivalente a SPI B-1) aplicado mediante texturizado por electroerosión y lapidación manual en la superficie de la cavidad S136. Esta microtextura mate difunde la luz de manera uniforme, suprime la visibilidad de las huellas dactilares y mantiene su apariencia durante todo el millón de disparos del molde sin necesidad de volver a tratarlo.
- Plazo de entrega T1: 45 días desde la orden de compra hasta las primeras muestras: un punto de referencia competitivo para una alta especificación molde de carcasa de plástico incorporando núcleo S136 y acabado de textura fina.
- Garantía de vida del molde: 1.000.000 de ciclos de inyección: alcanzables con material de núcleo S136, programas de mantenimiento de molde adecuados y parámetros de procesamiento correctos.
Estrategias de mejora de la calidad de las superficies para el moldeo por inyección de ABS
Lograr un acabado superficial consistente y de alta calidad en Moldeo por inyección de ABS para carcasas de detectores de humo implica gestionar cinco variables interdependientes: contenido de humedad de la resina, temperatura de fusión, velocidad de inyección, uniformidad de enfriamiento y condición del acabado del acero del molde. Incluso una sola variable mal controlada puede introducir defectos superficiales que son visibles bajo la fina textura esmerilada especificada para los dispositivos de seguridad.
El ABS es higroscópico (absorbe la humedad atmosférica a una tasa de hasta el 0,4 % en peso) y debe secarse hasta una humedad inferior al 0,1 % antes de procesarlo para evitar marcas, rayas plateadas y burbujas en la superficie de la carcasa. El protocolo de secado estándar es de 2 a 4 horas a 80 °C en una secadora deshumidificadora con un punto de rocío inferior a -30 °C. El PC requiere un secado aún más riguroso: de 4 a 6 horas a 120 °C para evitar la degradación hidrolítica durante las elevadas temperaturas de procesamiento (280 a 320 °C) que exige el PC.
El gráfico de barras horizontales clasifica los cinco principales contribuyentes a la tasa de defectos superficiales en los programas de moldeo por inyección de ABS. El control de la humedad de la resina representa el 35 % de la incidencia de defectos (la variable controlable más importante), por lo que los protocolos de secado validados son un prerrequisito no negociable en cualquier proceso de alta apariencia. molde de inyección de alarma de humo programa. La temperatura del molde al 25 % y la velocidad de inyección al 18 % son las siguientes variables de mayor impacto, las cuales se abordan mediante el desarrollo sistemático del proceso durante las fases de prueba T1 y T2. La condición de la superficie del acero y la uniformidad del enfriamiento, si bien son menores en contribución individual, se vuelven críticas cuando las otras tres variables están bien controladas; en ese punto, cualquier defecto restante se remonta al hardware del molde en sí y no a la configuración del proceso. Comprender esta jerarquía permite a los equipos de ingeniería priorizar las acciones correctivas de manera eficiente durante el lanzamiento de la producción.
Fabricación de moldes de inyección para equipos de seguridad contra incendios: consideraciones clave
Producir herramientas para molde de inyección de equipos de seguridad contra incendios Los programas se diferencian de las herramientas estándar de electrónica de consumo en tres aspectos importantes: trazabilidad regulatoria del material, cumplimiento de la inflamabilidad y expectativas de larga vida útil. Los fabricantes de alarmas de humo normalmente exigen certificados de materiales, trazabilidad de piezas específicas de cada cavidad y documentación de validación de procesos (protocolos IQ/OQ/PQ) que van más allá de lo que exigen los programas de bienes de consumo.
- Solo resinas de grado de inflamabilidad: Todos los materiales exteriores de la carcasa deben cumplir con UL 94 V-0 o V-2 como mínimo, lo que restringe la selección de resina y requiere grados específicos de ABS o PC de grado FR cuyos paquetes retardantes de llama sean compatibles con las condiciones de procesamiento del molde.
- Trazabilidad dimensional: Cada lote de producción debe ir acompañado de informes de inspección dimensional (datos CMM) que confirmen que las dimensiones críticas para la función (centros de los orificios de montaje, diámetros de apertura del sensor, profundidades de encaje a presión) permanecen dentro de una tolerancia de ±0,05 mm durante la vida útil de producción.
- Planificación de una larga vida útil del molde: Una especificación de un millón de ciclos requiere un programa de mantenimiento del molde (normalmente inspección de la cavidad y repulido cada 200 000 disparos) para mantener la calidad de la superficie del S136 y la nitidez de la línea de separación durante todo el programa.
- Paquetes de pigmentos que no destiñen: Las alarmas de humo suelen ser blancas o blanquecinas, lo que exige estabilidad a los rayos UV y resistencia al amarilleo de la combinación de resina y pigmento. Las pruebas de envejecimiento UV acelerado (1000 horas, ASTM D4329) deben completarse antes de desmoldar.
El enfoque de Hualong respecto de estos requisitos se basa en más de 30 años de servicio a marcas de dispositivos de seguridad europeas y americanas. Al alinear el diseño de moldes, las especificaciones de resina y la validación de procesos en un flujo de trabajo de desarrollo integrado, el equipo logra consistentemente tasas de aprobación T1 superiores al 85 % para carcasas de apariencia crítica, minimizando los ciclos de prueba que generan costos y demoras en los programas de dispositivos de seguridad.
Acerca de Yuyao Hualong Moulds & Plastic Products Co., Ltd.
Yuyao Hualong Moulds & Plastic Products Co., Ltd. se estableció en 1988 y es un fabricante profesional de piezas de moldeo de plástico y una empresa de fabricación de moldes de plástico en China. Después de más de 30 años de esfuerzos indomables, con la fabricación de moldes y el procesamiento de productos plásticos como pilares, Hualong ha implementado un servicio integral que cubre el desarrollo de productos, el diseño y fabricación de moldes, el moldeo por inyección de plástico y el ensamblaje de productos terminados en un proceso coordinado.
Hualong Mould tiene una larga historia de servicio a marcas de alta calidad europeas y estadounidenses y a empresas públicas reconocidas en el país y en el extranjero. Los productos personalizados incluyen todo tipo de instrumentos, automatización industrial y equipos inteligentes para Internet de las cosas, accesorios para automóviles, electrodomésticos de cocina y productos para el hogar. Los productos se utilizan ampliamente en los campos de energía, comunicaciones, seguridad, automoción, aeroespacial, médico y otros. Más del 50% de los clientes han cooperado durante más de 10 años. , con productos entregados a más de 20 países y regiones en todo el mundo.
Preguntas frecuentes
P1: ¿Por qué se prefiere el acero S136 al P20 para los moldes de inyección de alarmas de humo?
S136 ofrece una capacidad de pulido y resistencia a la corrosión superiores en comparación con P20, lo que lo hace muy adecuado para el fino acabado superficial esmerilado requerido en las carcasas de los detectores de humo. Su mayor dureza (48–52 HRC) también respalda la vida útil del molde de un millón de ciclos que normalmente requieren los programas de seguridad contra incendios. P20 generalmente se adapta mejor a prototipos de herramientas o programas con requisitos de calidad de superficie más bajos.
P2: ¿Cuál es el mejor material para las carcasas de plástico de los detectores de humo: ABS o PC?
La elección depende de los requisitos regulatorios y de desempeño del mercado objetivo. El ABS ofrece un excelente acabado superficial y procesabilidad, mientras que el PC ofrece mayor resistencia al impacto y retardo de llama inherente según UL 94 V-0 sin aditivos. Muchos programas especifican una aleación de PC/ABS para equilibrar ambos conjuntos de propiedades. Ambos materiales se pueden procesar con éxito en un Molde de inyección de PC ABS con ajustes apropiados de los parámetros del proceso.
P3: ¿Cómo se pueden eliminar las líneas de soldadura en el moldeo por inyección de alarmas de humo?
Las líneas de soldadura se pueden minimizar mediante la colocación estratégica de las compuertas (reubicación de las compuertas para que los frentes de fusión se encuentren en zonas no visibles), temperaturas más altas del molde y de la fusión, y perfiles de velocidad de inyección optimizados. Se recomienda encarecidamente la simulación del flujo del molde antes del corte de acero para predecir y redirigir las ubicaciones de las líneas de soldadura sin costo alguno. Las ventilaciones de desbordamiento en las posiciones previstas de la zona de soldadura también pueden eliminar eficazmente las marcas visibles del exterior de la pieza.
P4: ¿Cuál es el plazo de entrega T1 típico para un molde que aloja un detector de humo?
Para un estándar molde de inyección de alarma de humo Con núcleo S136, sistema de canal frío y tratamiento de superficie esmerilada fina, un plazo de entrega T1 de 45 días desde la orden de compra hasta las primeras muestras es un objetivo competitivo y alcanzable. Las herramientas más complejas con múltiples acciones laterales o sistemas de canales calientes pueden requerir entre 55 y 65 días. El tiempo de entrega depende en gran medida de la complejidad del diseño, la adquisición de acero y la programación de capacidad del contratista de moldeo.
P5: ¿Qué configuración de cavidad es mejor para la producción de carcasas de alarmas de humo?
Un diseño de 1 1 cavidades (una cavidad para cada uno de los dos componentes de la carcasa en una sola base de molde) es ideal para la producción de pares combinados, lo que garantiza la consistencia del lote de color y material entre la cubierta superior y la base inferior. Para el componente de mayor demanda, una configuración de 2 cavidades duplica la producción sin tiempo de ciclo adicional. El proyecto Sensor Alarm A utilizó ambas configuraciones con éxito, validando este enfoque para molde de plástico personalizado programas que apuntan a un millón de disparos.
P6: ¿Hualong admite soluciones de moldes de inyección personalizadas para dispositivos domésticos inteligentes más allá de las alarmas de humo?
Sí. Hualong's molde de plástico personalizado manufacturer Las capacidades se extienden a IoT y dispositivos domésticos inteligentes, equipos de automatización industrial, accesorios automotrices, productos médicos y electrodomésticos. Con más de 30 años de experiencia y clientes en más de 20 países, Hualong respalda proyectos desde la revisión del diseño y la simulación del flujo del molde hasta el moldeo por inyección y el ensamblaje del producto terminado, todo bajo un solo proceso de desarrollo coordinado.